01
光学成像
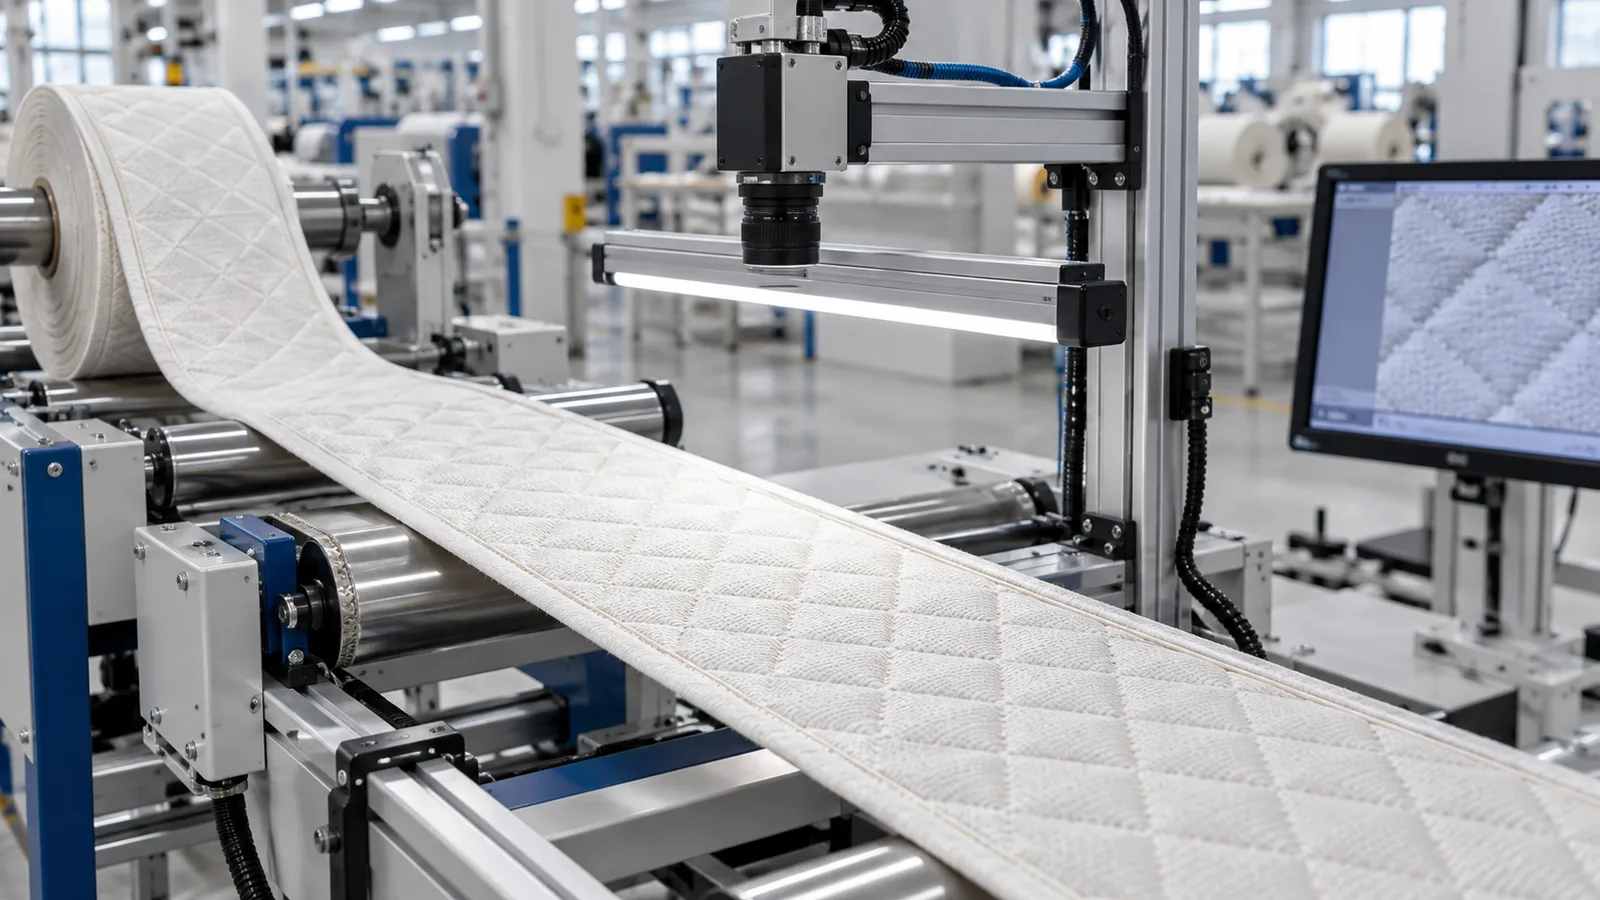
让目标特征稳定呈现,匹配检测对象的表面、形态与安装条件。
- 工业相机
- 镜头与光源
- 防护结构
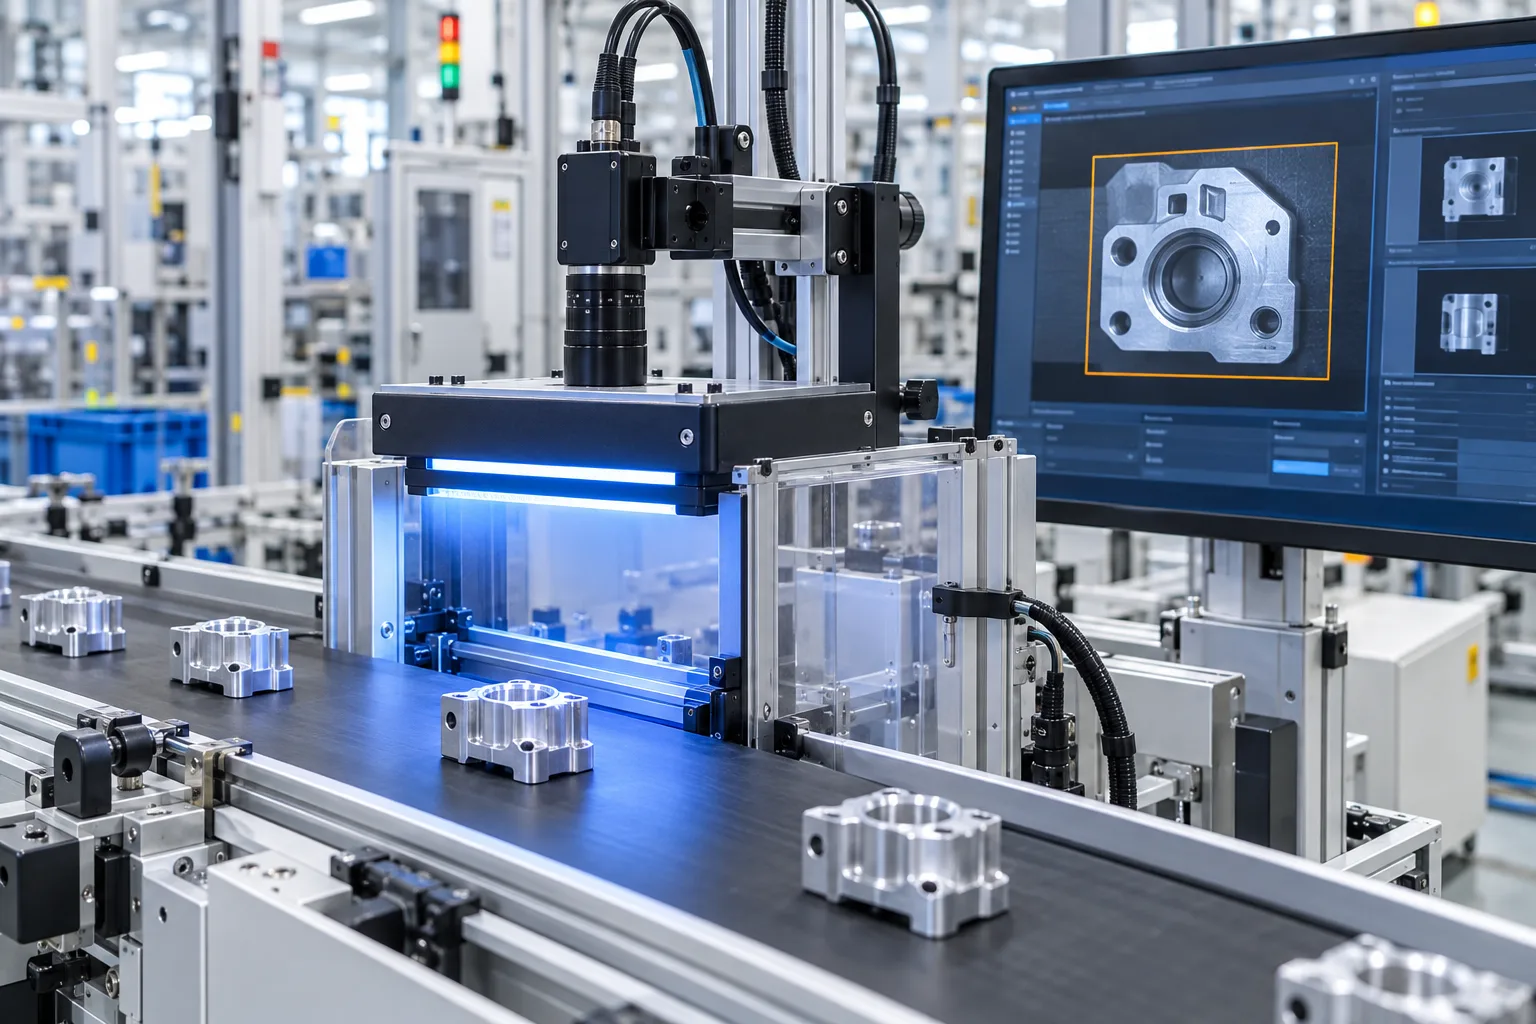
根据产品材质、缺陷特征和产线节拍,协同设计光学、机构、算法与现场控制。
让目标特征稳定呈现,匹配检测对象的表面、形态与安装条件。
围绕工件运动与检测位置设计设备,连接检测和后续动作。
将图像转成可判定、可查询的结果,与现场业务数据关联。
从样品验证到产线联调,配套操作培训和后续维护。
不同任务需要不同的成像与判断方式。选择场景,查看检测关注点和结果如何使用。
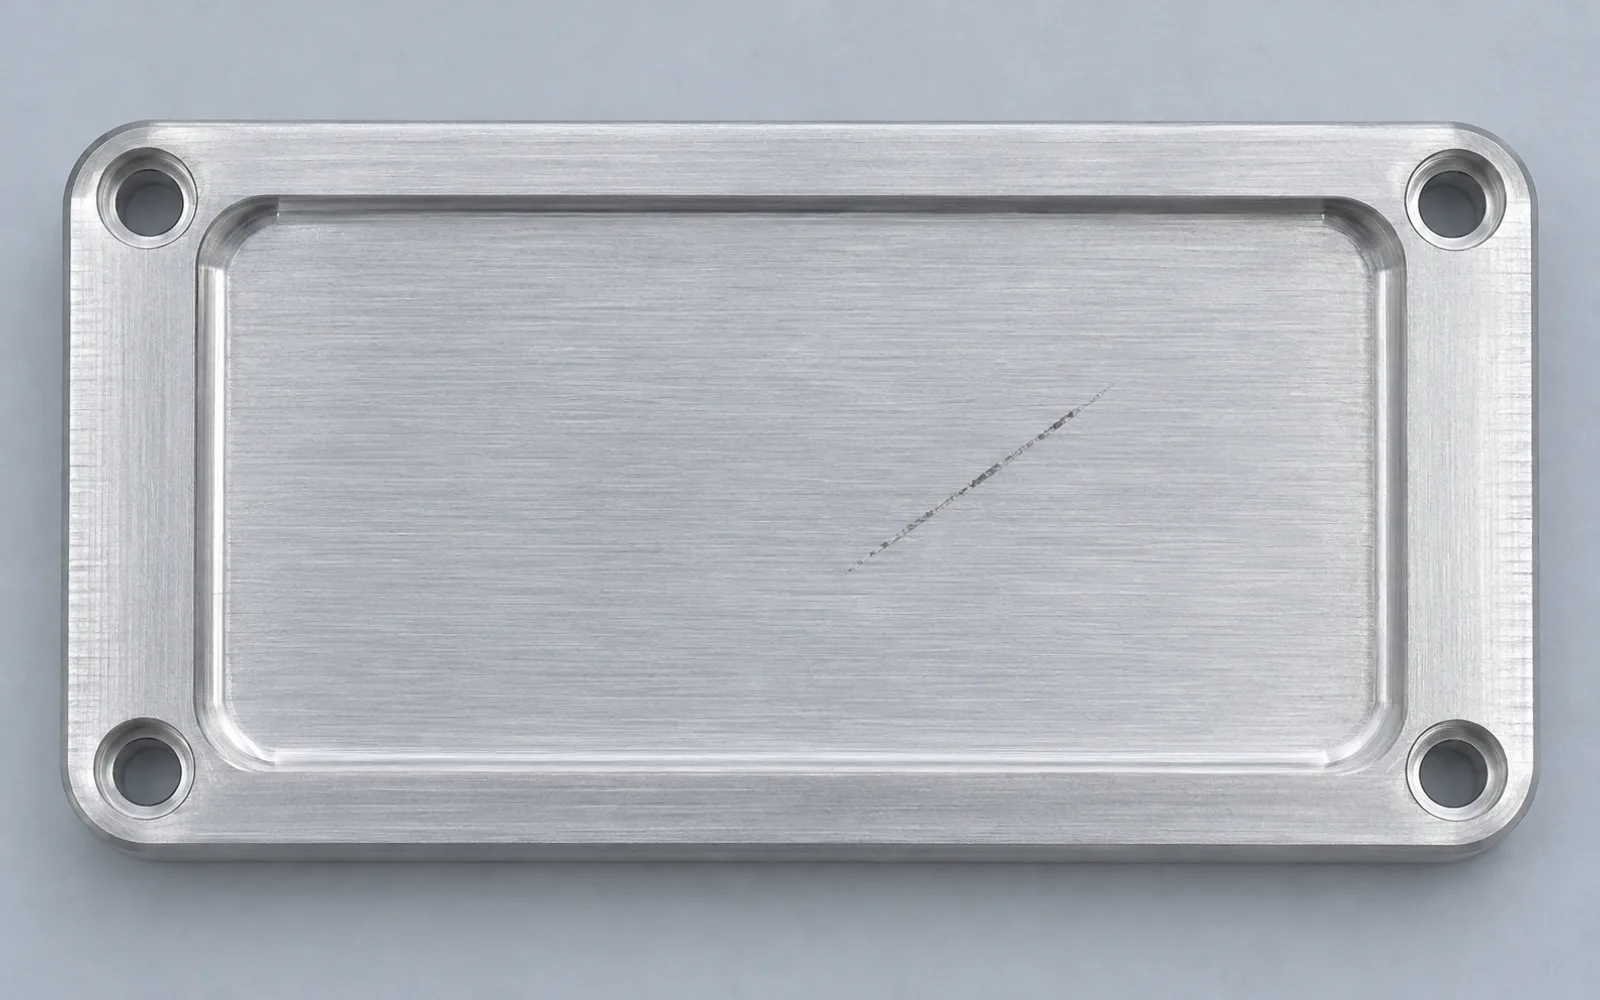
图中划痕用于说明关注对象,不代表已完成缺陷识别或质量判定。
以金属表面的划伤为例,先确认哪些痕迹影响质量,再结合成像条件和边界样品设计检测方案。
具体字符是否可读,需要用实际样品和现场成像条件验证。
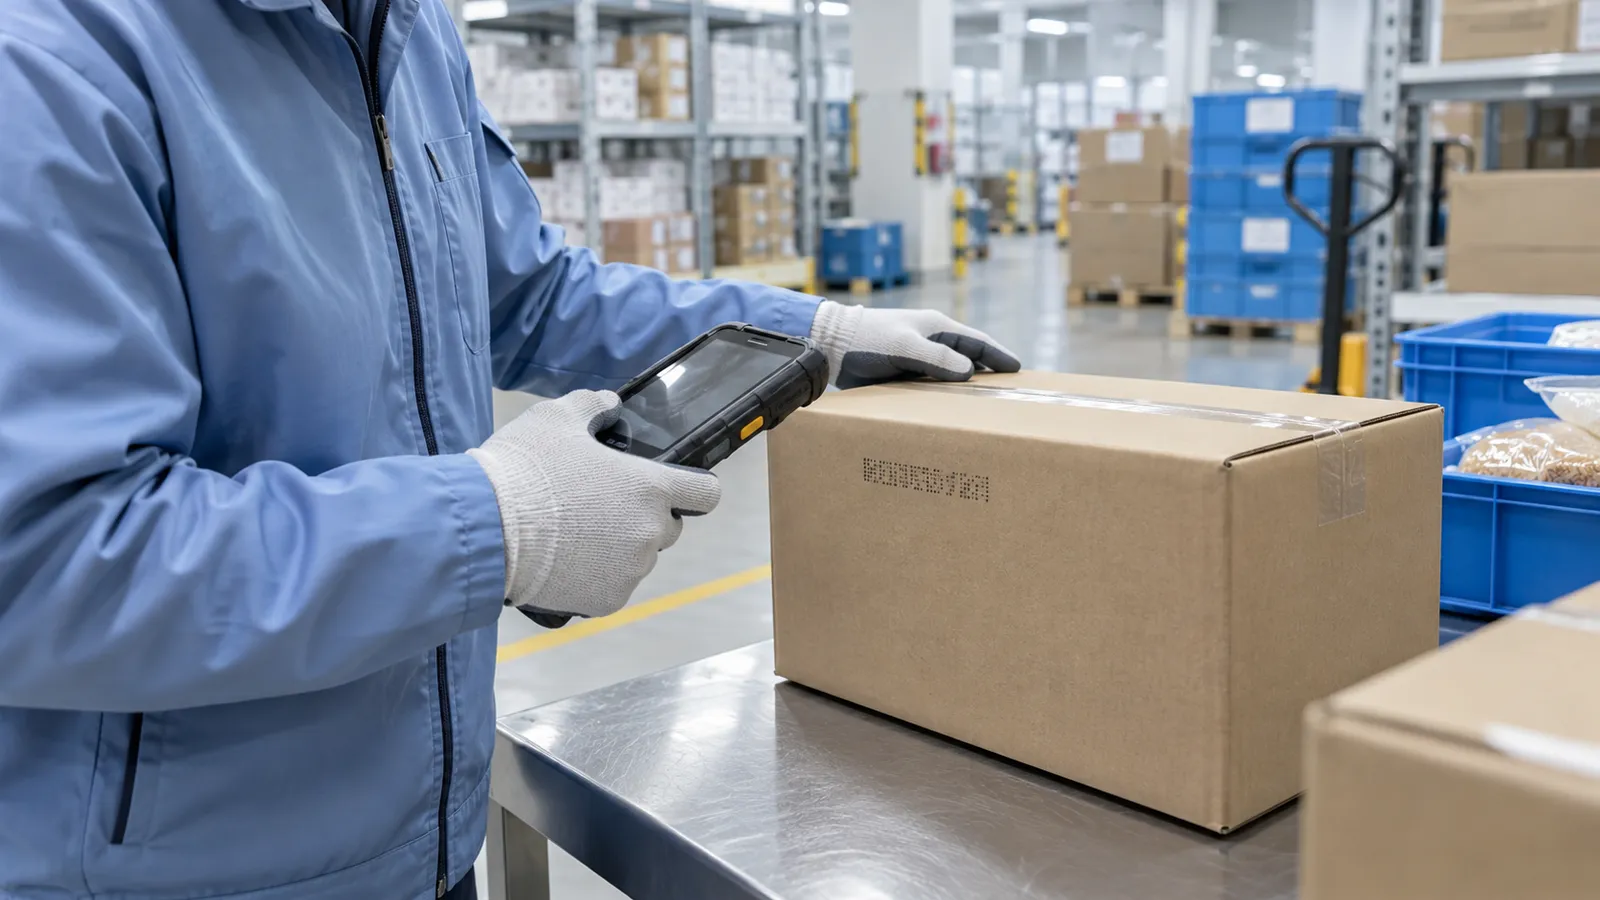
围绕包装喷码、批号或标签字符,确认要读取的内容、格式和比对规则,让字符结果与批次记录对应。
涉及测量或机构引导时,须另行完成标定和精度验证;本图不提供测量结果。
以样件轮廓和孔位作为特征讨论定位任务,再将图像、产品标识与工位记录关联,明确后续查询和使用方式。
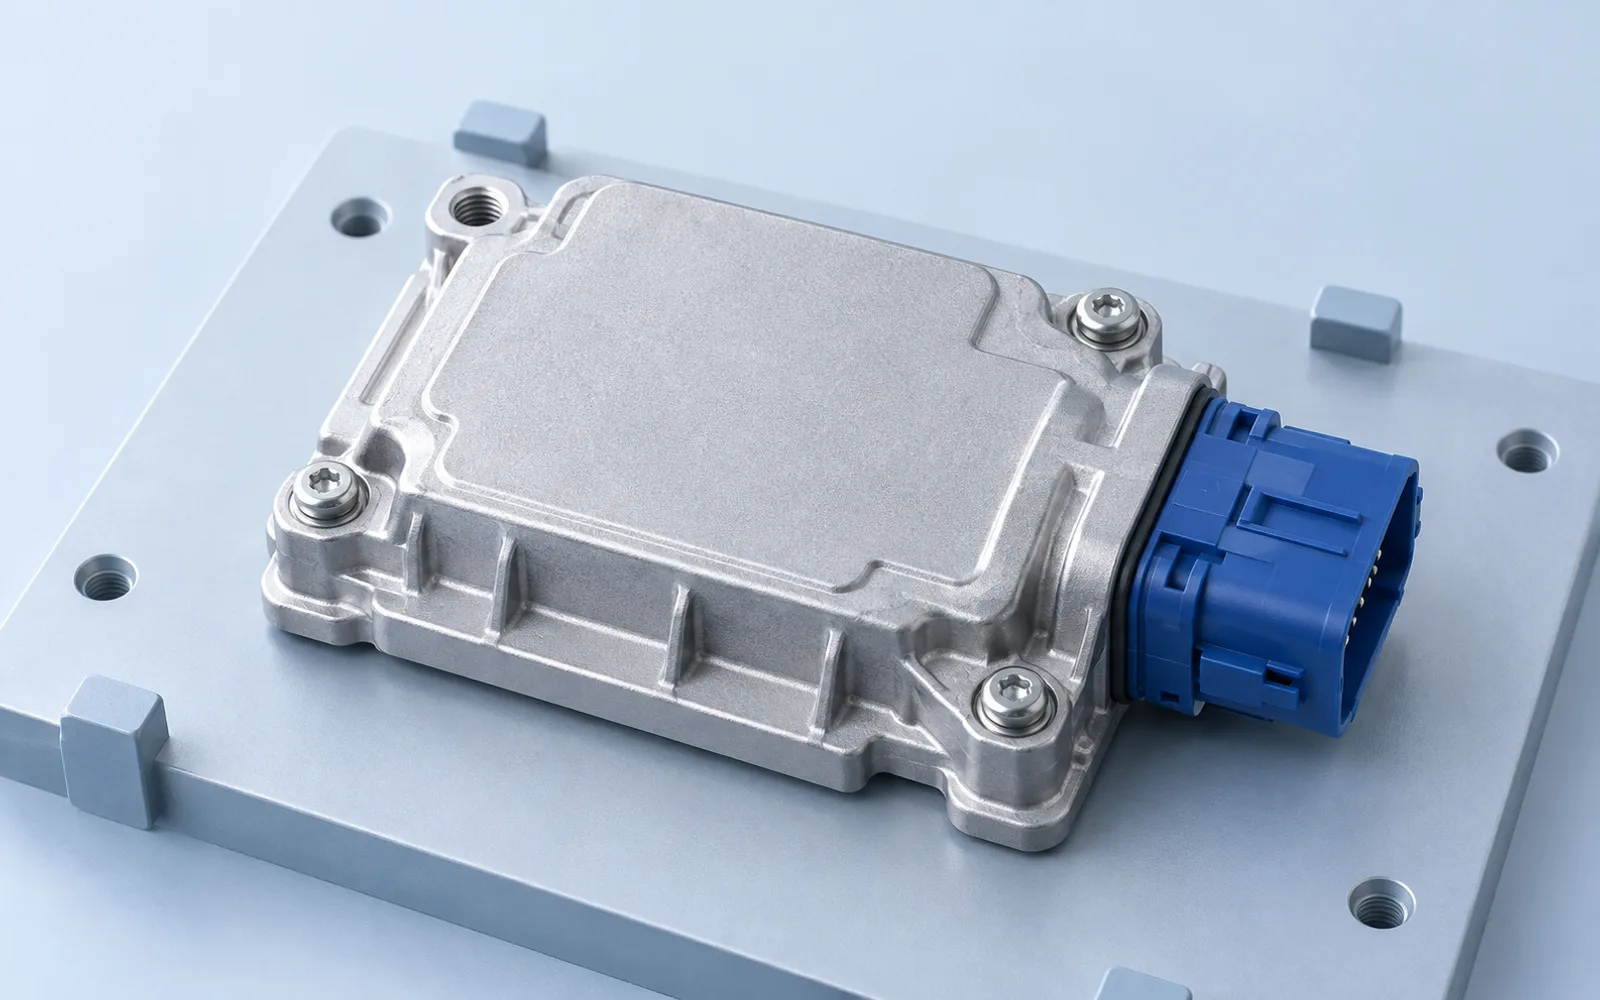
是否可见、如何判定与怎样联动,需结合实际工位打样确认。
围绕零件有无、安装方向和装配状态,先明确不同产品版本的要求,再确定关键工位的检查与处置方式。
从识别内容到检测结果的使用,围绕具体产品和生产环节组织方案。
把检测要求转成可核对的测试与验收条件,让光学、软件和设备协同落地。
确认合格与缺陷样品、判定规则、节拍和安装环境。
测试成像条件与检测方法,记录样本覆盖与识别结果。
完成机构、控制与软件配置,对接产线信号和数据接口。
按约定样本和现场条件核验检测、联动、记录与操作流程。
检测对象与样本覆盖、误检漏检口径、产线节拍、剔除或报警逻辑、数据留存和复核方式。检测指标以打样结果与约定验收条件为依据。
先约定检测对象、边界样品与结果用途,再分别确认成像、精度和现场联动条件。
应准备正常、缺陷和边界样品,说明需要读取的字符或关注的缺陷,以及可接受范围。还要核对材质反光、字符尺寸、姿态、采集位置和产线节拍。样品测试用于验证成像与方法,现场再检查触发、报警或剔除和记录关联;不能仅凭一张示意图确定检测指标。
不同任务需要分别明确依据。定位涉及特征、坐标基准、标定和精度验证;装配防错要核对零件清单、方向、版本及可见性;缺陷或OCR则需确认样本覆盖与误检漏检口径。各项结果怎样复核、留存和参与产线动作,也应在打样与现场验收中逐项确认。
带上检测对象、典型缺陷、产线节拍和现场条件,一起确认打样与实施范围。